日本の自動車工場は「遅れている」のか? テスラがギガキャストを使い始めた理由


TEXT:牧野茂雄(MAKINO Shigeo)
そもそもモノコック構造とは?
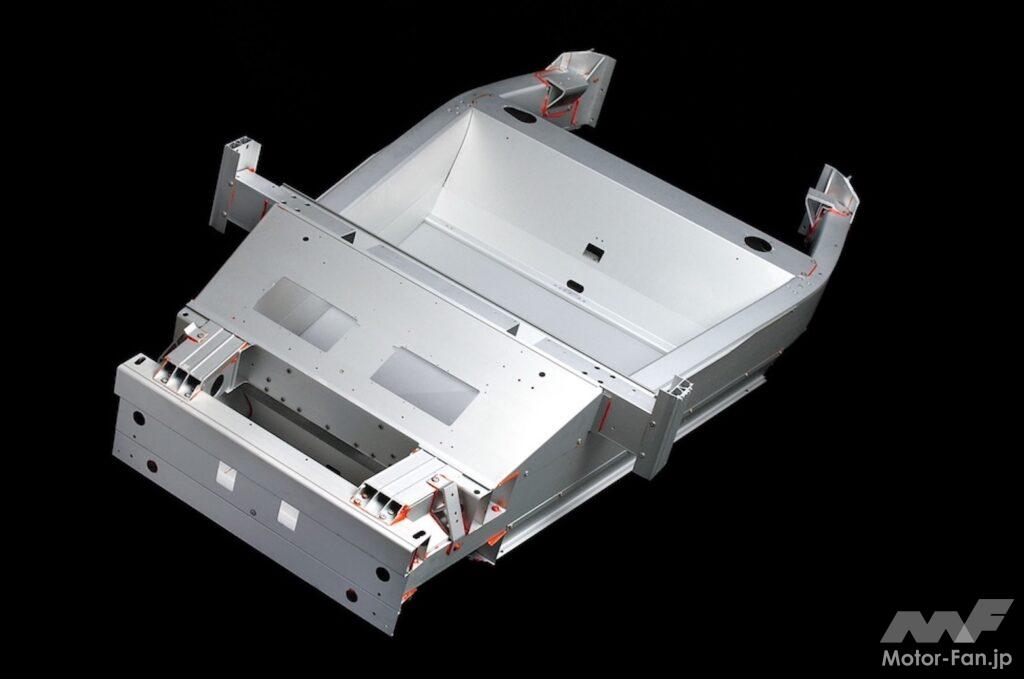
テスラ「サイバートラック」のボディ【写真1】は画期的だ。ボディ骨格を構成するパネル、補強材、ブラケット類などが約20部品に集約された。実車の分解に立ち会った印象で言うと、実物大プラモデルだった。
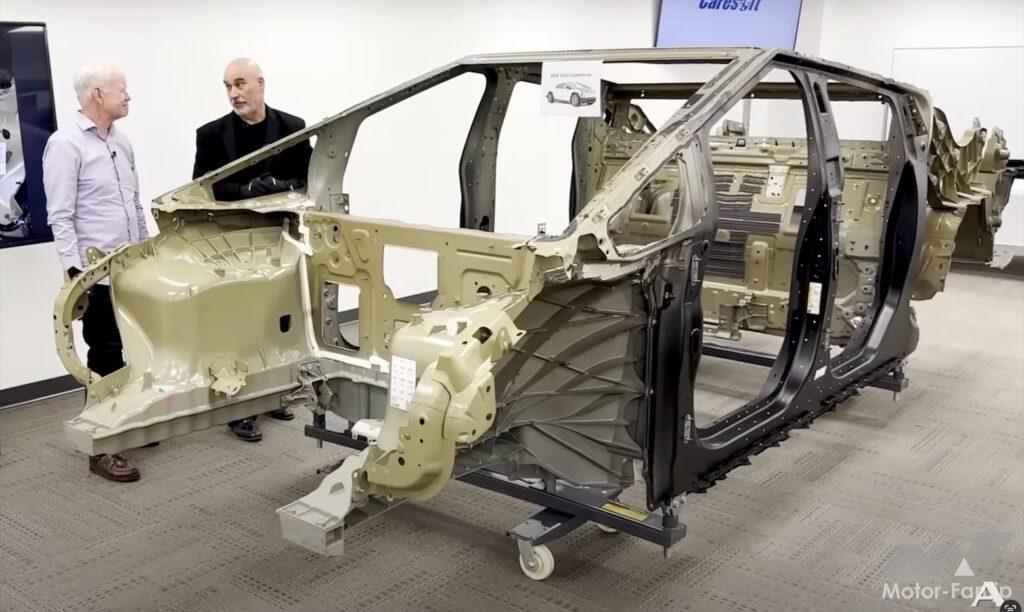
筆者はある海外企業で「サイバートラック」の分解に立ち合った。しかし画像記録は残せず、口外無用の部分もあった。その後日、リバースエンジニアリング会社である米ケアソフトと米メディア・オートラインのご好意で解説ビデオを提供いただいた。この写真内右がケアソフトのテリー・ウォイチョウスキ社長、左がオートラインのジョン・マッケロイ社長。ケアソフトはあらゆる車両を「クルマのMRI」で全体スキャンしたうえで分解し、デジタルデータと実物とを比較するデジタルツインを提供する。日本では三洋貿易が代理店。
フロントバンパーとその裏側のフロントエンド、左右前輪を支えるストラットタワー、車室前方にある垂直の隔壁(バルクヘッド)、左右2枚のドアとその周辺を一体化した鋼板製のドアリング、車室後方の隔壁、左右の後輪部分、後部の荷台を支える左右の構造物……これらをボルト締めと構造用接着剤と、一部溶接を使って合体させればボディができあがる。
一般的なセダンやワゴン、SUVなどはモノコック構造【図1】だ。薄い金属板をプレス成形してさまざまな形を作り、場所によっては1枚だけ、強度が必要な場所では2〜4枚を重ね、溶接でくっつける。これが応力外皮=モノコックと呼ばれる構造であり「箱」を作ることで全体の「面」が強度を負担する。ごく簡単に言えば石鹸箱である。
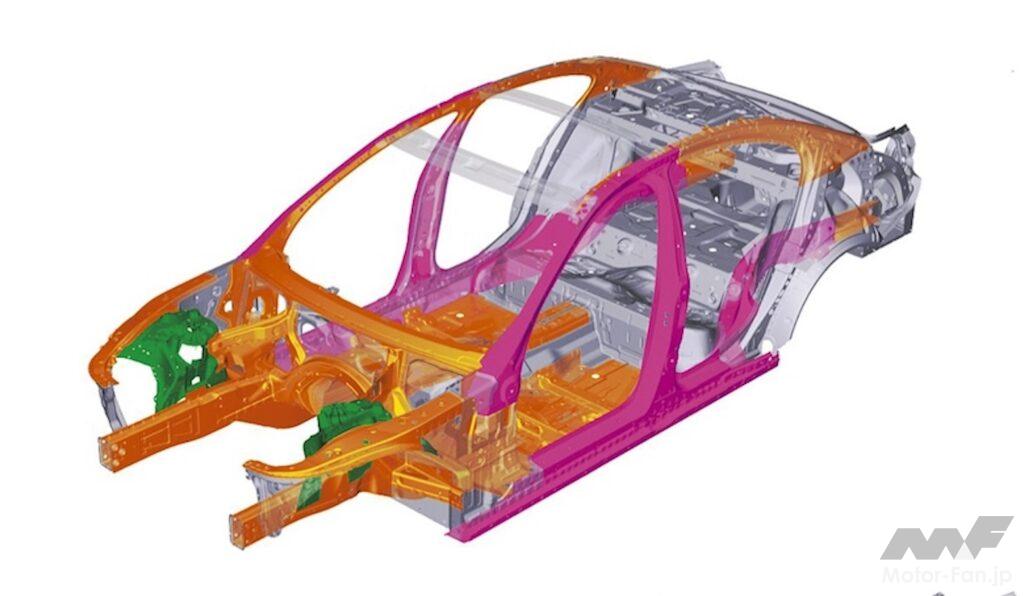
モノコックボディの見本。2009年発売のBMW5シリーズ(F10型)のボディは約300点の小さなパネルを接合して作られている。色分けしてある部分は、赤がもっとも強度の高い鋼板を使っている部分で、金色は赤よりは強度を下げている。緑はアルミ鋳物。シルバーの部分はそれほど高い強度の鋼板は使っていない。
この箱を作るときに、スポット(点)溶接だけでなく、線溶接や構造用接着剤を併用して「線」あるいは「面」でくっつける方法が併用されるのが近年の流行だ。モノコックボディの場合、1台のクルマは約200〜400点の「小さな成形薄板」で構成され、これを接合して仕上げるが、ひとつひとつの部品がきちんと接合されていることが重要だ。
テスラはこの200〜400点の部品を一気に20点ほどに減らした。大小さまざまな大きさ・形状の「アルミ鋳物」を中心に、アルミの押し出し材、プレス成形したアルミ薄板、鋼板(鉄板)を使ってボディを作っている。ここが画期的な部分だ。接合不良の可能性が激減し、部品点数が減った。
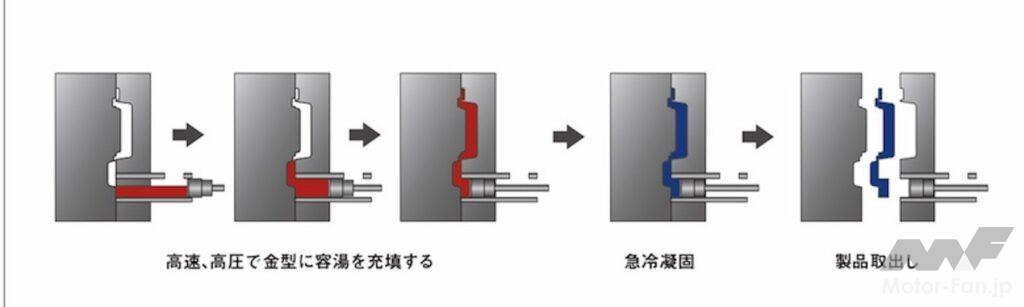
溶けた素材(溶湯と呼ぶ)を鋳型に閉じ込めて冷やすことで成形する方法。隅々まで素材を行き渡らせながら製品の中に気泡を閉じ込めないように型と溶湯の注入方法を設計する。
鋳物は溶けた金属を型に流し込む方法であり【図2】、複雑な形状を作ることができる。ただし、大型の鋳物を作るためには大型の設備が必要だ。テスラが最初に導入したのは、イタリアのイドラ(IDRA)製6200トン型鋳造機だった【写真2】。2019年である。ちなみに日本では、すでに2007年に日産が「GT-R」のストラットタワーをアルミ鋳物で作っていたから、鋳物の利用そのものは新しい手法ではない。
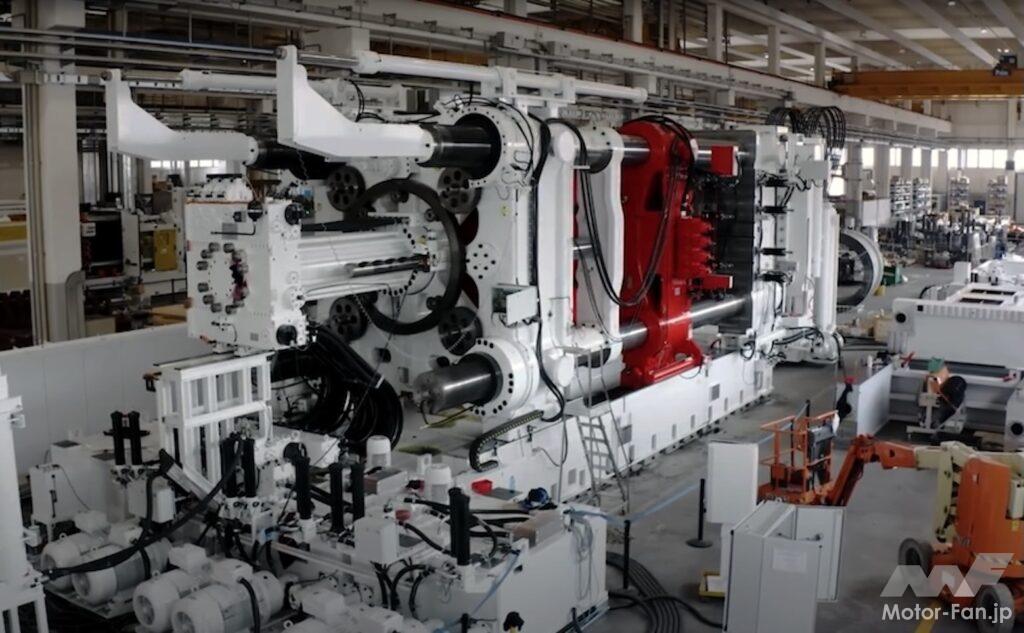
IDRAはもともとイタリアの機械メーカーだったが、2008年に香港のLKテクノロジー・ホールディングが買収し、大型鋳造機ビジネスを本格的に開始した。おそらくテスラは2番目の顧客と思われる。
この6200トンは「型締め力」を示す。ふたつに別れた鋳型の中に溶けた高温のアルミ溶湯(ようとう)を高圧で注入するとき、その圧力で型が開かないように押しつけておく力である。この力が大きいほど、大きな鋳物を作ることができるのだが、製品としての鋳物が大きければ当然、鋳型も大きくなる。もちろん鋳造機も大きくなる。
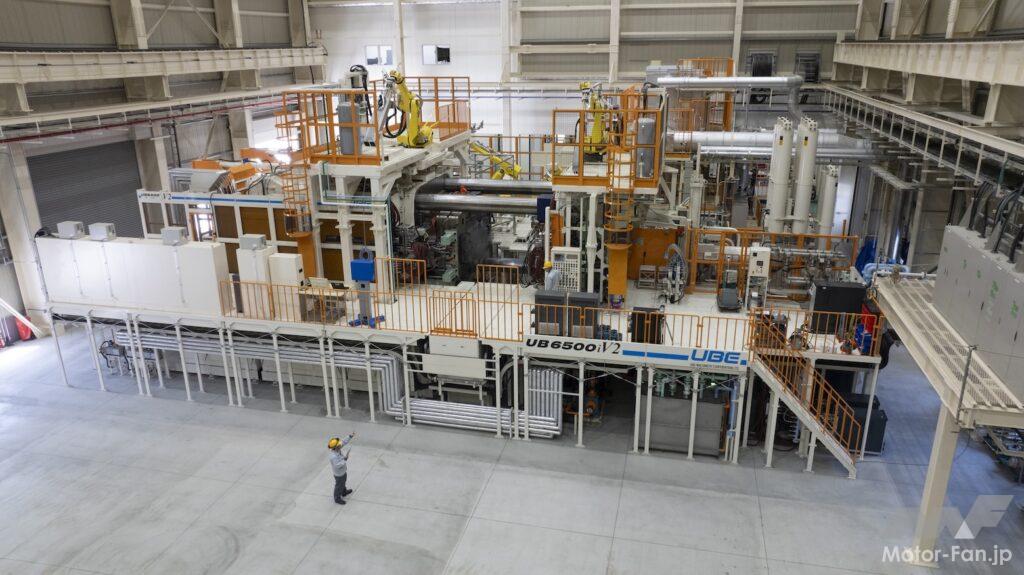
リョービの菊川工場(静岡県)にあるUBEマシナリー製の6500トン型鋳造機。必要な設備と合体させると、このように巨大な設備になる。鋳型も巨大であり、4分割してもひとつが50トンを超える。
【写真3】は6500トン鋳造機だ。日本のUBEマシナリー製でダイキャストメーカーのリョービが導入した。人との対比で大きさが想像できると思う。建物のように大きい。このマシンで使う鋳型の重量は100トン以上になる。
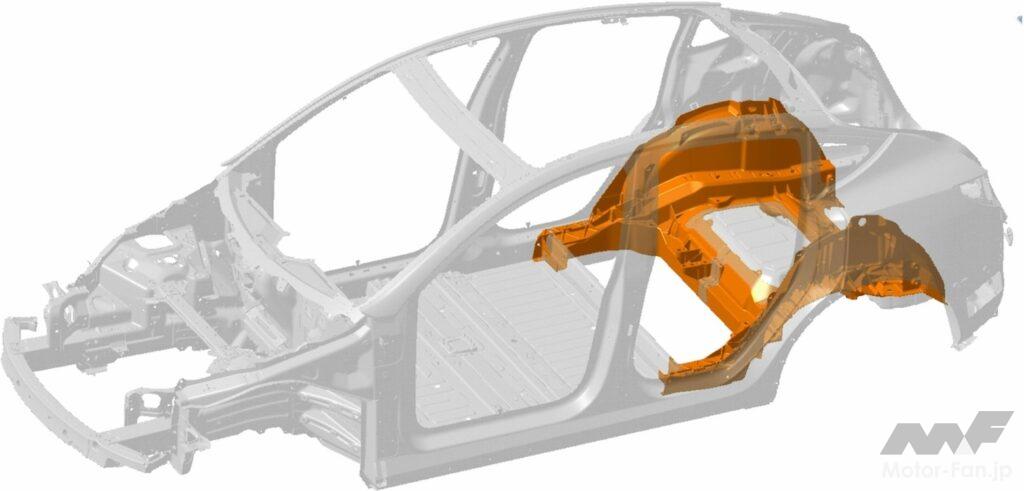
オレンジ色の部分がアルミ鋳物「ギガキャスト」だ。ちょうどボディ中心線上で左右に分割されている。一体ではない。左右車輪の内側をボディ中心線と並行に置かれたリヤサイドメンバーを厚手で複雑なリブ形状のアルミ鋳物にしたことでボディ剛性は格段に上がった。半面、重量が増え修理には手間とコストがかかるようになった。
テスラは、この6200トン級鋳造機を各車両工場に導入した。さらにサイバートラックを製造する米工場には型締め力9000トンのマシンを導入した。30cm四方くらいの小さな鋳物なら、型締め力1000トン程度の一般的な鋳造機でもできるが、2021年発売の「モデルY」の後部ボディをアルミ鋳物化【図3】するためには型締め力6200トンのマシンが必要だった。
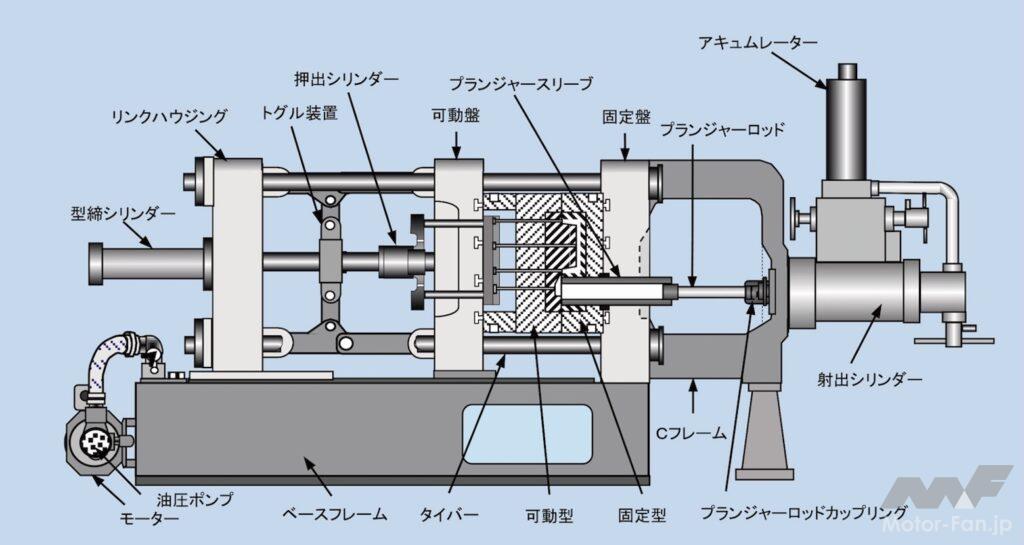
一般的なアルミ鋳造機の構造。可動盤=可動プラテンと固定盤=固定プラテンにそれぞれ鋳型(金型)を取り付け、型締シリンダーで両方を押さえる。このときの押さえる力が型締力。アルミ溶湯は射出シリンダーとプランジャーロッドで押し込む。ゆっくり押し込むと最初に鋳型に入った溶湯が固まり始めてしまうので、高圧をかけて素早く押し込む。この方法を圧力鋳造と呼ぶ。
鋳造機に取り付ける鋳型は、固定側と可動側が1セットになる。これをそれぞれ固定プラテン(固定盤)・可動プラテン(稼働盤)と呼ぶ圧盤で支える【図4】。可動プラテンを固定プラテンに押し付けて鋳型を合体させ、締め付けた状態で溶けたアルミ溶湯を中に流し込み、冷えて固まったら可動プラテンを動かして開き、製品を取り出す。【写真2】に見える上下4本の巨大なタイバー(太い筒状のガイド)に支えられて可動プラテンが動く。
巨大で重たい一対のプラテンで押さえても、ごくわずかな変形が発生する。0.3mm程度の変形だが、これが大きくなると不良品ができるため、鋳造機から取り出した鋳物は形や歪みを検査し、設計値どおりのものだけ使う。不良品は溶かしてふたたび鋳物の材料として使う。
【図3】でオレンジ色に着色された部分が「モデルY」のアルミ鋳物だ。その大きさから「ギガキャスト」と呼ばれるようになったが、これは正式名称ではなく俗称だ。左右一体に見えるが、実は真ん中で2分割されている。形が複雑なため、分割しないと鋳型から抜くことができないため分割された。
テスラがギガキャストをつかった本当の理由
なぜ、この場所に使ったのか。その理由のひとつは「モデル3」の製造で苦労した接合不良である。
少量生産のガレージメーカーだったテスラは、トヨタとの業務提携で年産20万台規模の車両一貫生産工場を手にした。カリフォルニア州にあったGMとトヨタの合弁工場NUMMIである。トヨタが開発・設計したGM車を製造する工場だったが、GM向けの車両供給が終了しGMが撤退したあと、トヨタはこの設備を持て余していた。そこで、テスラに超格安で売り渡した。一気に量産設備を手にしたテスラは「モデル3」をここで量産する。
テスラが「ロードスター」のボディ設計を委託したのは英・ロータスだった。エンジンを使わないため熱対策が不要になり、全体をアルミ合金で作ることができた。ロータス「エリーゼ」「エヴォーラ」はエンジンを積むためエンジンルームだけは鋼板を使っていた。
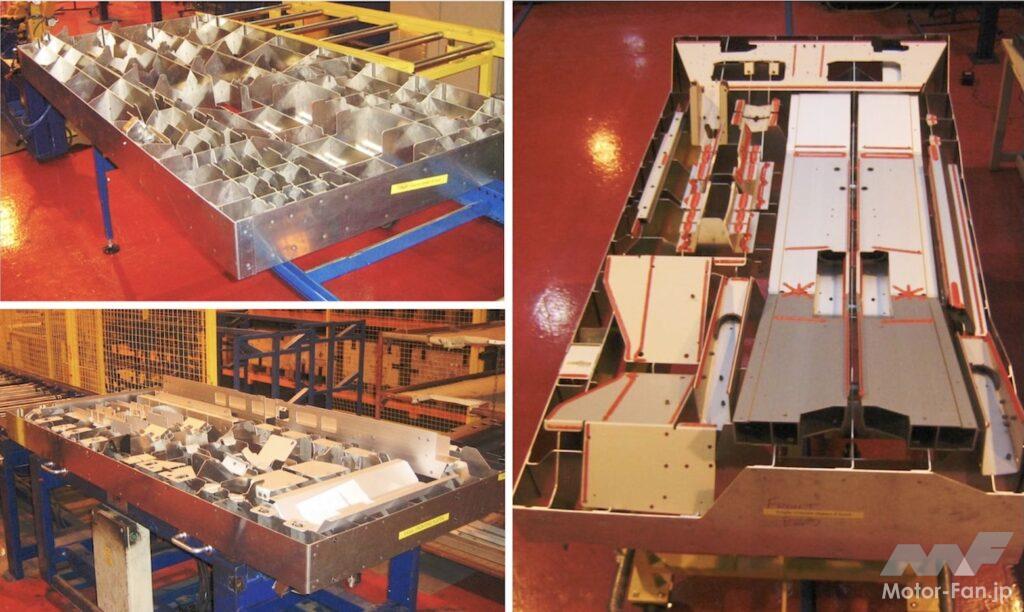
このようにカットされたり折り曲げられたりしたアルミ部品を接着剤、ボルト締結、溶接で組み立てる。大掛かりな設備は不要であり、作業は2〜3人でできる。ロータスのボディ構造をテスラが学び、次の「モデルS」では自前の設計になる。左上の写真は1台分の部品を置くための箱。部品を並べると左下のようになる。
テスラは処女作「ロードスター」とその後の「モデルS」ともに、製造に大きな設備を必要としないアルミ材を使っていた。ロードスターのボディは基本的に英ロータスの設計であり【写真4】、アルミ押し出し材とアルミ薄板の組み合わせで20種類ほどの断面形状を作り、部材をレーザーで切断し接着剤、ボルト、スポット溶接で接合していた【写真5】。モデルSではアルミ鋳物も使った【写真6】。
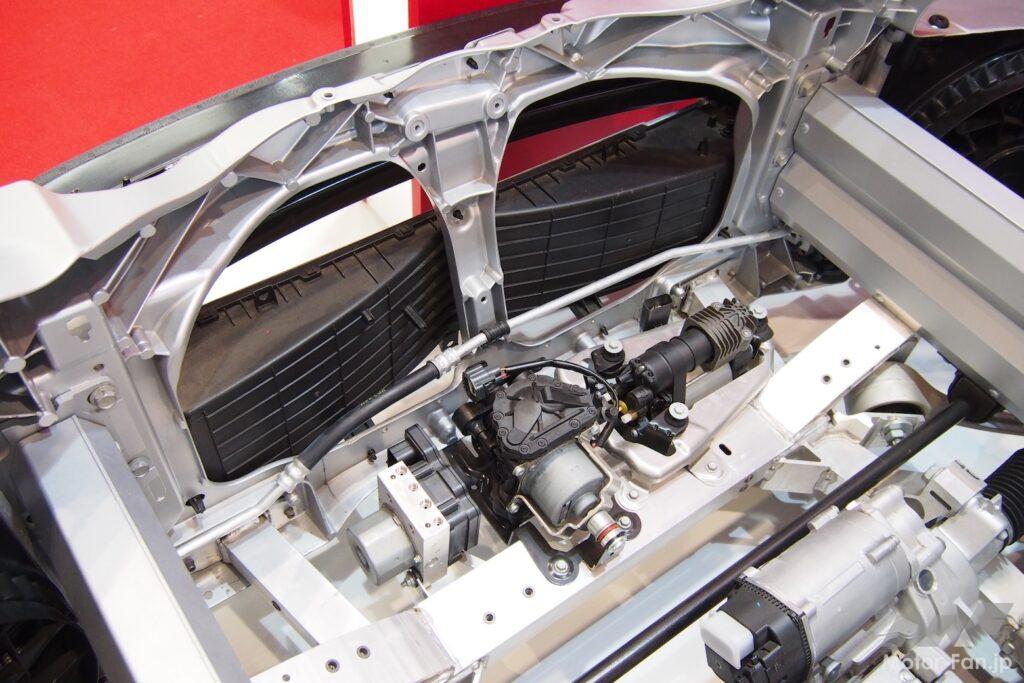
テスラ「モデルS」のフロント部分。バンパー裏側にあるバンパービームの奥に、このような形状のアルミ鋳物がある。この大きさなら型締め力2500トンの鋳造機で製造できる。この鋳物の後方に左右の前輪内側を通る上下2段の8角形フロントサイドメンバーが見える。これはアルミ押出材を曲げたもの。左右のフロントサイドメンバーをつなぐ横方向のクロスメンバーもアルミ押出材。
一方で大量生産する「モデル3」は鋼板モノコックボディの車両として設計することになった。この領域では経験のないテスラだったが、専門の技術者を集め、外部にも協力を求めて開発した。
モノコックボディの場合は、使う鋼板の種類・厚み・強度を部位ごとに細かく指定し、ひとつひとつのボディ部品の金型を設計(外部委託のケースが多い)しなければならない。そして、すべてのボディ部品を集めて「接合できるかどうか」の検証を行なうことが必須だ。
ボディ設計は専用のソフトウェアで行なうが、コンピューター画面上だけでは終わらない。実際にモノを作ってみる工程は欠かせない。ここで「モデル3」のボディにいくつもの問題が発覚し、設計変更が行なわれた。最終的に設計がまとまった後でも、作ってみると「うまく接合されていない」部分が何カ所か発覚した。それが、後輪タイヤの周辺だった。
テスラの設計ではボディパネルが「4枚重ね」になる場所が12カ所あり、この部分の接合不良が相次いだ。製造部門はその対策に苦労した。本当に微妙な溶接条件の違いでスポット溶接が不良になる。これがモノコックボディの難しさである。
テスラが譲り受けたNUMMIにはスポット溶接ロボットが百台以上あった。そのすべてをテスラが使ったかどうかは定かでないが、日本のOEM(自動車メーカー)はボディ設計時点で3枚重ねをほぼ上限とし、4枚重ねはできるだけ避けていた。使う鋼材の強度と種類を吟味し、絶対に接合で失敗しない構造にしている。
また、日本はスポット溶接技術の開発では欧米を凌ぐ。打点間隔を極限まで短く詰める技術は鉄鋼メーカーとOEMが共同開発し、手間のかかる線溶接を使わなくても十分な接合強度を得ている。しかし、鋼板モノコックボディの経験がなかったテスラには、そのノウハウがなかった。「モデル3」のボディ製造は、イーロン・マスクCEO自身が「地獄だった」と語っている。
そこで、3枚重ねと4枚重ねが混在する後輪まわりのボディをアルミ鋳物で作ることにした。これはチャレンジであり、ボディ剛性の確保のために重ねる鋼板枚数が増えるこの部位を大型のアルミ鋳物に置き換えた。
アルミ製ギガキャストは軽くない
ただし、重量は軽くなっていない。BIW(ボディ・イン・ホワイト=すべての部品を取り外したドンガラ状態)の重量はテスラの設計値で約10%重たくなった。アルミのヤング率(素材の持つ剛性値)は鋼の3分の1であり、鋼製の部品を同じ形状でアルミ化すると、質量は3分の1になる半面、剛性も3分の1になってしまう。そのためテスラはアルミ鋳物の各部分に厚みを確保し、結果、もとの全鋼製ボディより重たくなった。
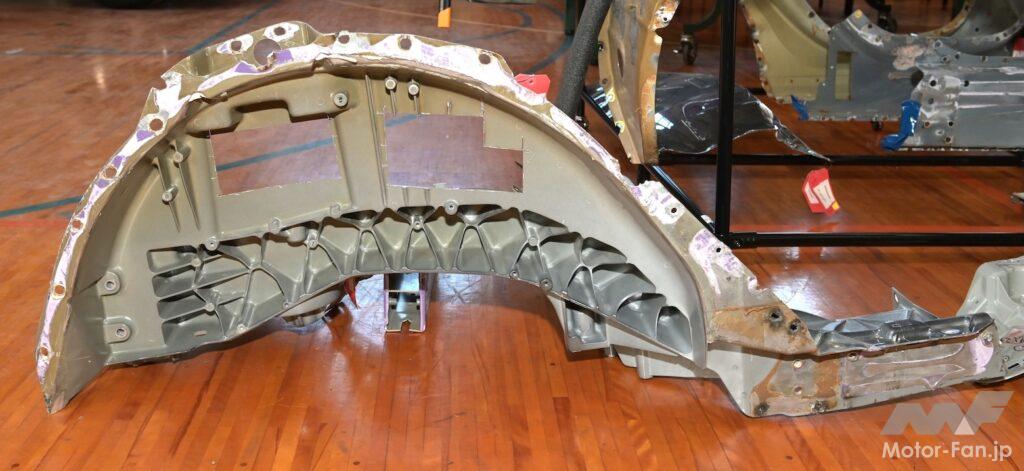
「モデルY」の右側リヤホイールアーチ部分。見てわかるようにリヤサイドメンバーに相当する下側部分にはX状の補強リブが入っている。この、Xが向いている方向で型抜きするため、左右一体では作ることができない。ホイールアーチ内に空いている四角い穴は、素材を調べるために切り取られた跡であり、実際の製品ではここは壁になっている。ただし、この縦方向の面は厚みがあるため重量が嵩む。ホイールアーチまで一体化したアルミ鋳物を他社があまり採用しない理由は重量にある。
一方で、鋼板をプレスするための金型は30ほど減り、部品点数は70からわずか2へと減った。この効果が大きい。ただし【図3】のオレンジ色部分は左右に分割されている。そうしないと鋳型から製品を取り出せないためだ。片側だけだと【写真7】のようになる。
このアルミ鋳物化で「モデルY」の製造はスムースに行なわれるようになったが、前述した重量増以外にも副作用があった。修理性である。統計的に後輪ホイールアーチ部分は衝突のダメージは受けにくい。しかし、アルミ鋳物が変形した場合は無条件で交換になる。テスラのボディ修理マニュアルには「モノコックボディのように引っ張って修正してはいけない」と書かれている。
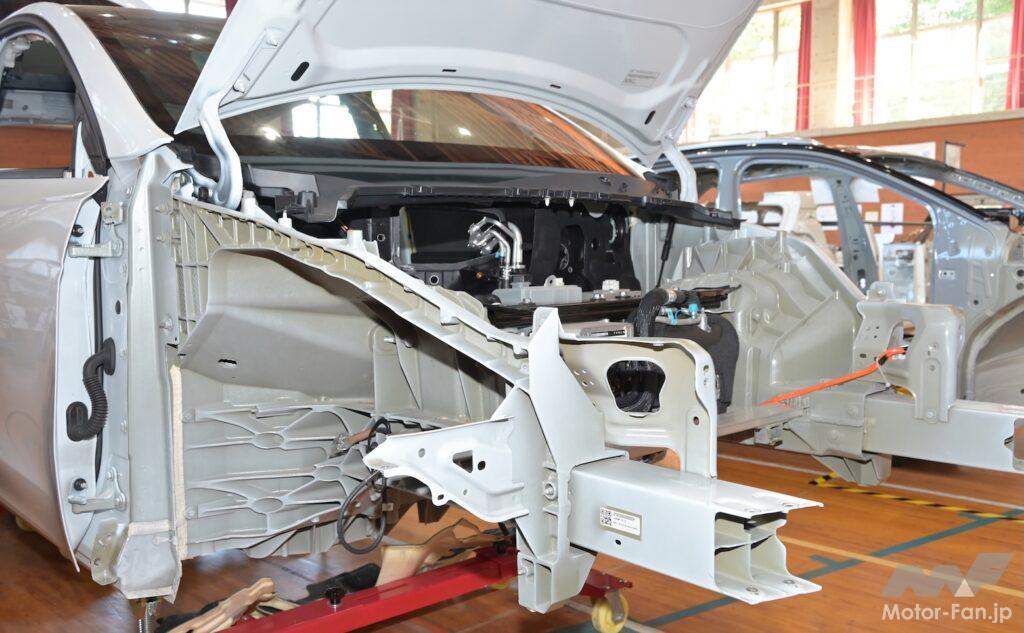
2024年モデル「モデルY」のフロント部分。ご覧のようにホイールアーチ部分はアルミ鋳物であり、そこから前方にアルミ押出材とアルミ薄板で作ったフロントサイドメンバーが出ている。この構造を2年弱でやめ、鋼製に戻した本当の理由は何なのだろうか。
その後、2023年モデルの「モデルY」ではフロント部分にもギガキャストを採用した。左右の前輪ホイールアーチ部分である【写真8】。しかし、この設計変更は短期間で終わり、元の鋼材に戻った。その理由について、テスラは何も公表していないが、米国の保険業界では「衝突事故の多い車体前方に使うことのリスク」「車幅の10%程度だけぶつかるリーンオフセット衝突での被害の大きさ」などと語られた。
一時期、クルマのボディにアルミのギガキャストを使う例が急増した。中国では海天集団や伊之密などの機械メーカーが大型鋳造機を売り出し、IDRA製も含めて国内だけで100機以上のマシンが売れた。しかし「買ったはいいけれど使いこなせない」という例が少なくない。
たしかにテスラは大型のアルミ鋳物という流行を作った。テスラ自身のニーズは「どうしてもうまく作れない鋼板モノコックボディ」にあったが、クルマのボディを大型の一体化部品で作るというテーマは昔から存在し、そこにテスラはひとつの中間回答を示した。
「サイバートラック」の分解を見ていて筆者が思ったことは、アルミで鋳物を作るときの「難しさ」である。車室より後方のボディはとても複雑な形状のアルミ鋳物だが、上下で分割している。上下一体では鋳型から取り出すことができないため、単純に左右方向1軸の型抜きである。
また、薄く作っている部分は、アルミ溶湯の充填時間と流動長を短くする必要があるため、製造要件を重視した形状だ。クルマの強度・剛性より、鋳物の作りやすさと、車両組み立てラインでの作業のしやすさが優先されているように見える。また、補強リブの入れ方は、「モデルY」のリヤ部分では相当にリブが深かったが「サイバートラック」では全体に浅くしているが、これも製造要件である。
ギガキャストは修理が難しい=保険料が高額
リョービによると、6500トン鋳造機では「100kg以上のアルミを0.08〜0.1秒で打ち込む」と言う。ものすごい圧力をかけてアルミ溶湯を押し出すのだ。アルミ鋳物を薄肉化するには、この射出時間とアルミ溶湯が流れる通路とを短くする必要がある。「サイバートラック」ではそこにチャレンジしている。
しかし、「サイバートラック」でも修理性の問題が浮き彫りになった。鋼材を使っている車室部分でも、鋼材を接合している相手がアルミ押出剤だったりアルミ鋳物だったりするため、修理は厄介になる。それと、テスラは「サイバートラック」でも部分的に鋳物を引っ張るような修正方法は「不可」とマニュアルに明記している。
米国では、事故時点での「サイバートラック」評価額8万5000ドルに対し修理費用5万6000ドルなどという例がある。米国の自動車保険業界は「サイバートラック」の保険を拒否してはいないが、保険料は同価格帯の車両に比べると突出して高額である。
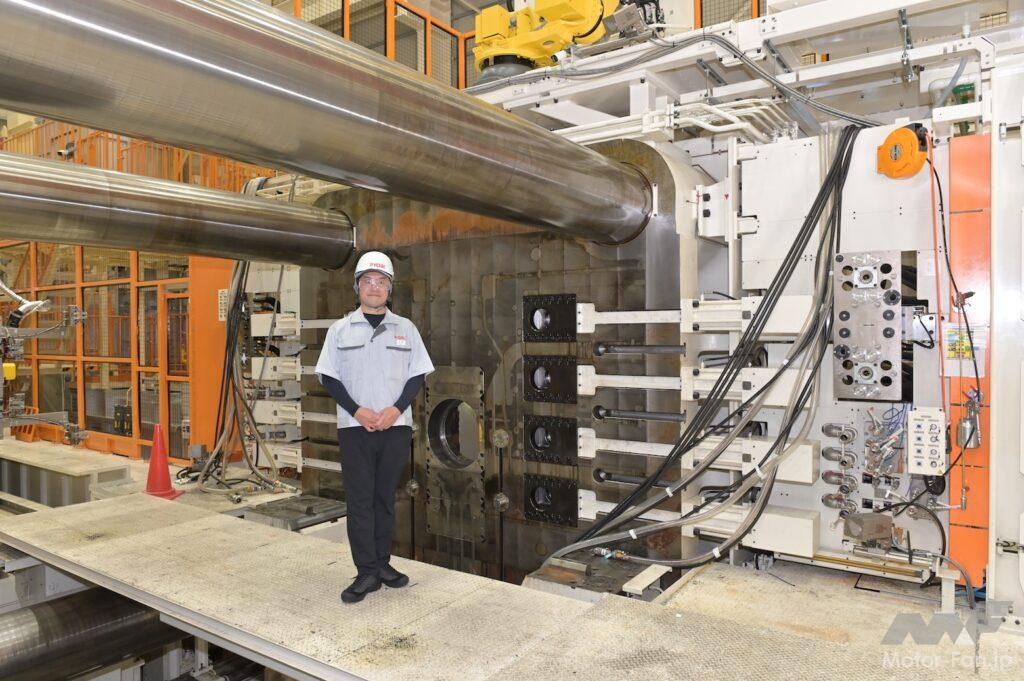
UBEマシナリー製6500トン鋳造機の、固定プラテン取り付け部分。人が乗っている床は、使用時には左方向にスライドする。巨大な鋼材のカタマリであり、こうした一体型部品を製造する設備と手間は想像を絶する。また、据え付けのために分解して運搬するときは、日本の道路にかかっている橋の重量制限が問題になる。ちなみに超大型トレーラーで運搬される新幹線車両は44トンであり、ギガキャストの鋳型よりもずっと軽い。
つまり、テスラが採用したギガキャストは、ボディ製造のひとつの方法であり、これが「すべての点で最良」ではない。ボディを構成する部品の点数は激減したが、そのために導入した9000トン鋳造機のような大型の設備は、日本では設置のためのコストが膨大になる。【写真9】の6500トン鋳造機でさえ、リョービが導入するに当たって工場敷地内に実施した基礎工事と、一般道で超重量物を運ぶための国土交通省への道路使用許可申請などは2年掛かりの計画だった。
そもそも、日本は大型トラックの軸重規制が欧米より厳しい。しかも国道・都道府県道・市町村道はそれぞれ管理主体が違うので軸重規制を超えた車両の通行許可申請は極めて煩雑になる。もし、橋梁を補強する必要がある場合は、あとでその補強を撤去し現場復帰しなければならない。
大型鋳造機を導入する場合の地盤補強も、地盤が緩い地震国日本はコストがかかる。テスラのテキサス工場は硬い地盤のため、それほど大掛かりな補強はしていない。スウェーデンのイェテボリにあるボルボの工場は「何をするにも掘削が大変」というくらいの硬い地盤の上にある。だから大型鋳造機の設置でも日本のリョービほど苦労はしていない。
テスラは進んでいる
日本のOEMは遅れている……は違う
テスラは進んでいる。
日本のOEMは遅れている。
これは明らかに間違いである。それぞれに事情と目的があり、大きなアルミ鋳物を使っているからエライということではない。従来工法のモノコック構造が「遅れている」ということでもない。
ギガキャストの最大の弱点をあげれば、それは「1車種専用」という点だ。この「モデルY」の場合は、車両骨格とリヤホイールアーチを一体化したため、寸法や外観デザインが異なるほかのモデルでは使えない。車種バリエーションが少ないテスラだからできることだ。「サイバートラック」の場合はさらに融通が効かない。ギガキャストは1車種大量生産には向いているが、多品種少量生産には向かない。
トヨタは4000トン級の鋳造機を使い、鋳型を専用部分と汎用部分に分割し、交換時間を20分に短縮して多品種に対応するギガキャスト採用計画を進めていた。鋳型の据え付け、位置決め、予熱、試し打ちも含めて20分を目指していた。
調査会社であるS&Pモビリティ(現モビリティ・グローバル)が2023年に実施した調査では、6000トン級鋳造機の鋳型メンテナンスまたは交換による設備停止時間は「数日」だった。トヨタがなるべく小型の鋳造機を使うことを計画した理由のひとつは設備メンテナンスである。
テスラは鋳型の交換は基本的に行なわない。聞くところでは、製品3500ショット(射出個数)を製造した段階でメンテナンス実施か、損耗が激しい場合は交換する。鋳造サイクルタイムを120〜150秒とした場合、たとえば2日間のダウンタイム(設備停止時間)が発生するなら設備総合効率(OEE)の面では優れているとは言えない。
また、これだけ大掛かりなマシンの場合、全体のメンテナンスには数日から1週間以上かかるだろう。鋳型を3500ショットでメンテナンスまたは交換し、鋳造機はそのサイクルでどれくらいの無停止運転が可能なのか。年間のダウンタイム平均はどれくらいなのか。この点はまったく開示されていない。設備の故障というリスクも踏まえて考えれば、ギガキャストは大きなボトルネック候補になる。
同じ鋳造機を工場内に2基用意して製造サイクルタイムを落とし、1基がメンテナンス中にはもう1基がサイクルタイムを短縮するという方法を使えばダウンタイムは避けられる。しかし投資は2倍になりOEEはさらに下がる。
日本のOEMは、ことのほかOEEには神経質だ。ひとつの設備をできるだけ長期間、故障なしで使うための定期メンテナンスと消耗部品の予防交換を緻密に計画する。これが日本車のコスト競争力を支えている。だから、設備で冒険はしない。工場を新設するときも、設備の立ち上げを綿密に行ない、あとあと苦労しないように「ボトルネックになりそうな部分」を十分に検証する。
テスラの場合、鋼板コモノックボディの製造に手こずった。これがギガキャスト採用の最大の理由でありニーズだった。それ以上でもそれ以下でもない。ただし、そこにアルミ鋳物の新しい使い方は見出した。これからさらにチャレンジを重ねるのか、あるいは立ち止まるのか。テスラはどっちだろうか。
連載 自動車鳥瞰図 by 牧野茂雄


業界人コラムの関連記事

今ある武器で、ドローンに対抗する!? 北欧Saabが陸上自衛隊に提案する対ドローン・ソリューションとは

10月はロードスター強化月間でスポーツカーの哲学を考える【西川淳の自動車1WeekダイアリーVol.48】

トヨタ新型ハイラックスBEVが頑丈すぎる!? 前代未聞の耐久実験、約9.1mから760kgのトレーラーを直上落下させた結果…「ハイラックス壊れない伝説」は健在!

「高速道路でACCを使えば燃費が良くなる」は本当? JAFの実験では約8%改善、海外の大規模調査ではまさかの約2%悪化…正反対の結果になった理由とは?

日本が原子力潜水艦を導入検討!? 戦闘力はケタ違いだが、実現へのハードルは高い
